在塑胶制品制造行业中,中小型工厂凭借灵活的运营模式和针对性的市场定位占据着重要地位。本文围绕一家拥有11至50名生产人员、月产值21至50万元的塑胶制品工厂,对其产线配置、车间管理及加工设备进行多维度评价,旨在为同类企业提供参考。
一、产线生产车间布局与人员配置
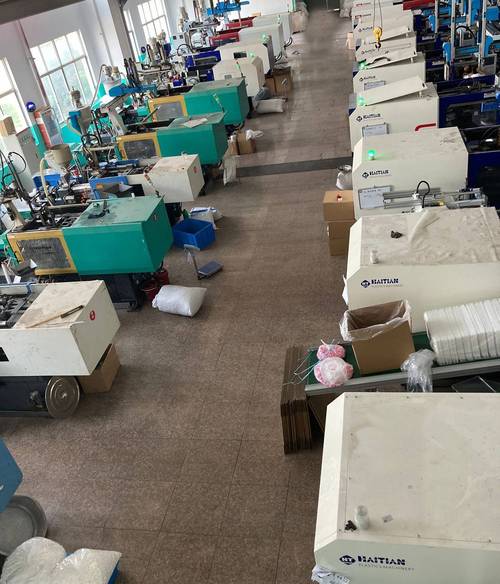
该工厂的生产车间规模适中,人员数量介于11~50人之间,属于典型的小型生产单元。产线通常采用直线型或U型布局,以减少物料搬运距离,提升流转效率。受限于场地和人数,多数工序依赖人工衔接,自动化连续生产程度较低。车间内一般划分出原料存放区、注塑/挤出作业区、修边与质检区以及成品打包区,流线基本清晰,但空间利用率因订单波动而时常变得紧张。
从人员结构看,11~50人的规模意味着管理层级少、沟通直接,能够快速响应小批量、多品种的订单需求。不过,操机人员往往需要兼顾多个环节,技术复合度较高,培训成本随之增加。车间效能对核心员工的熟练度依赖较大,人员稳定性是关键变量。
二、加工设备配置与技术层次
针对塑胶制品生产,该产值区间的工厂通常配置以下典型设备:注塑机(锁模力多在80~250吨)、挤出机、吹塑机或简单的热压成型机,配套模温机、破碎机、混色机及空压机等辅助设施。部分工厂可能引入机械手或简易自动化流水线,但鉴于月产值在21~50万元,设备投入更偏向经济实用型,高端全自动产线并不常见。
设备评价要点如下:
- 注塑能力:以中小吨位注塑机为主,适合生产日用品、电子配件、玩具等小型塑件,生产周期较短,但在壁厚不均或精密尺寸产品上存在能力瓶颈。
- 自动化水平:多数工序以半自动或人工配合为主,机械手普及率低,产能扩展依赖增加人手或设备台数。
- 设备维护情况:中小企业往往缺乏专职设备工程师,维护以事后维修为主,设备综合效率(OEE)通常处于行业中等偏下水平,难以稳定实现24小时连续运行。
- 模具配套:中低端模具较多,自制或外协皆常见,模具状态对生产效率和良品率影响明显,但严格的模具寿命管理不高。
三、产值与效益分析
月产值21~50万元的区间表明工厂处于爬坡或稳健生存阶段。在塑胶制品行业中,这类工厂的利润率通常取决于原料采购成本、能耗控制和人力效率。由于产值不高,规模效应薄弱,单位产品的固定成本分摊较大。如果能将人均产值逐步提升接近上限(即约50万元/50人=1万元/人·月),则人员效率较为可观;反之,接近下限则意味着生产紧缩或淡季状态。
从另一个角度看,21~50万元的月产值也提供了一个安全缓冲地带:工厂决策可以被较快地纠错,避免大规模停产带来的严重损失。倘若能瞄准利基市场(如高附加值的定制件),单位产值仍有向上突破的空间。
四、主要优势和挑战
优势:
- 转型灵活,可快速切换产品种类;
- 内部沟通路径短,订单交期反应速度Often胜过大型工厂;
- 投资回收期短,风险相对可控。
挑战:
- 议价能力弱,原料价格波动影响极大;
- 设备老化或不足会限制产值提升;
- 熟练工人流动可能导致良品率震荡;
- 车间现场管理、品质体系通常不够规范严格。
五、改进建议与综合评价
针对这一类工厂的车间和产线,建议从以下方面着手优化:
- 推行简易的设备定期保养和备件管理,减少非计划停机;
- 在瓶颈工序引入低成本的工装或半自动装置,缓解对人力的过度依赖;
- 强化员工多能工培训,提高人员调度弹性;
- 持续记录产量、废品率和能耗数据,以数据驱动车间改善。
综合评定认为,所述规模的塑胶制品工厂在当前边界内具备活性基础,它依靠劳动密集与订单驱动赢得生机,设备配置能满足常规型号的生产需求,车间人员额度排够紧凑。但如有心突破到更高加工溢值,則需优先优化整合自動化的可能,搭配內部管理、实施精實生产改造。这样中小产能便能顺利应变、爬升价值链。总而言之,这类“基层型”制造业节点为丰富产品输出形态和生活需求发挥着真实不懈的作用。